 EN
Sådan styres Fodbold Ydeevn af klapventil i B2B-produktion
Pålidelig ydeevn af fodboldklappens ventil beskytter både produktkvaliteten og køberens ry. En ventil er en lille komponent, men den styrer opblæsning, luftbevaring, brugeroplevelsen og antallet af klager efter levering. I B2B-produktion skal ydeevnen af fodboldklappens ventil håndteres fra valg af komponenter til endelig testning, fordi en fodboldklap, der ser visuelt perfekt ud, alligevel kan mislykkes, hvis ventilsædet, ventilstammen eller limningsprocessen er inkonsekvent.
Hvad købere bør definere før prøveproduktion
Det første trin er at skrive en ventilspecifikation, der matcher produktets tænkte anvendelse. En skoletræningsbold, en detailhandelsrekreationsbold og en konkurrencemodel kræver muligvis ikke præcis den samme ventilkonstruktion. Diskutér stammaterialer, ventilens dimensioner, tætningsadfærd, kompatible blæresmaterialer, opblæsningspres og forventede opbevaringsforhold. En fabrik kan ikke kontrollere fodboldventilens ydeevne, når købsordren blot angiver «standardventil».
Køberne bør også definere, hvordan ventilen placeres. Åbningen skal være tilgængelig uden at skabe et svagt område i panellet eller blæren. En tydelig positions tolerance hjælper montereren og gør fabriksinspektionen mere objektiv. Hvis en trykt markering eller en panel-søm skal justeres i forhold til ventilen, skal denne relation inkluderes i den godkendte tegning.
Ventilmaterialer og blæretilslutning
Ventilen og blæren fungerer som ét system. Gummiblærer, butylblærer eller syntetiske blærematerialer har forskellige elastiske og limningsegenskaber. Hvis ventiloverfladen ikke er kompatibel med blærematerialet, kan forbindelsen langsomt lække eller adskilles ved gentagne opblæsninger. En leverandør bør validere limstof, udrækningsperiode, temperatur og indførselskraft i stedet for udelukkende at stole på visuel vurdering.
Temperatur er en vigtig variabel. Materialer kan blive mere stive i et køligt lager og mere bløde i et varmt produktionsrum. Et stabilt fodboldventilpræstationsprogram kontrollerer derfor lager- og monteringsforhold, hvor det er muligt. Det identificerer også, om ventiler prækonditioneres før indførsel. Optegnelser af materialepartinumre gør det nemmere at undersøge et lekmønster senere.
Almindelige årsager til dårlig fodboldventilpræstation
Ujustering og beskadigelse
En ventil, der er skæv, kan gøre opblæsning svær og medføre ujævn belastning af den omgivende blære. Værktøjer, der er for skarpe, snavsede eller dårligt kalibrerede, kan beskadige stammen under indføring. Fabrikken skal bruge en defineret fastlåsningsanordning eller teknik og træne operatører i at afvise komponenter med snit, spænder eller deformationer.
Utilstrækkelig limning
Forurening af lim, forkert dækning eller utilstrækkelig hærdning kan skabe et langsomt utæthed, som ikke er tydelig under en kort visuel kontrol. Procesarket skal specificere limtype, påføringsmængde, åbentid og hærdningsforhold. Hvis produktionshastigheden ændres, skal fabrikken bekræfte, at limningsvinduet stadig er effektivt.
Overopblæsning under test
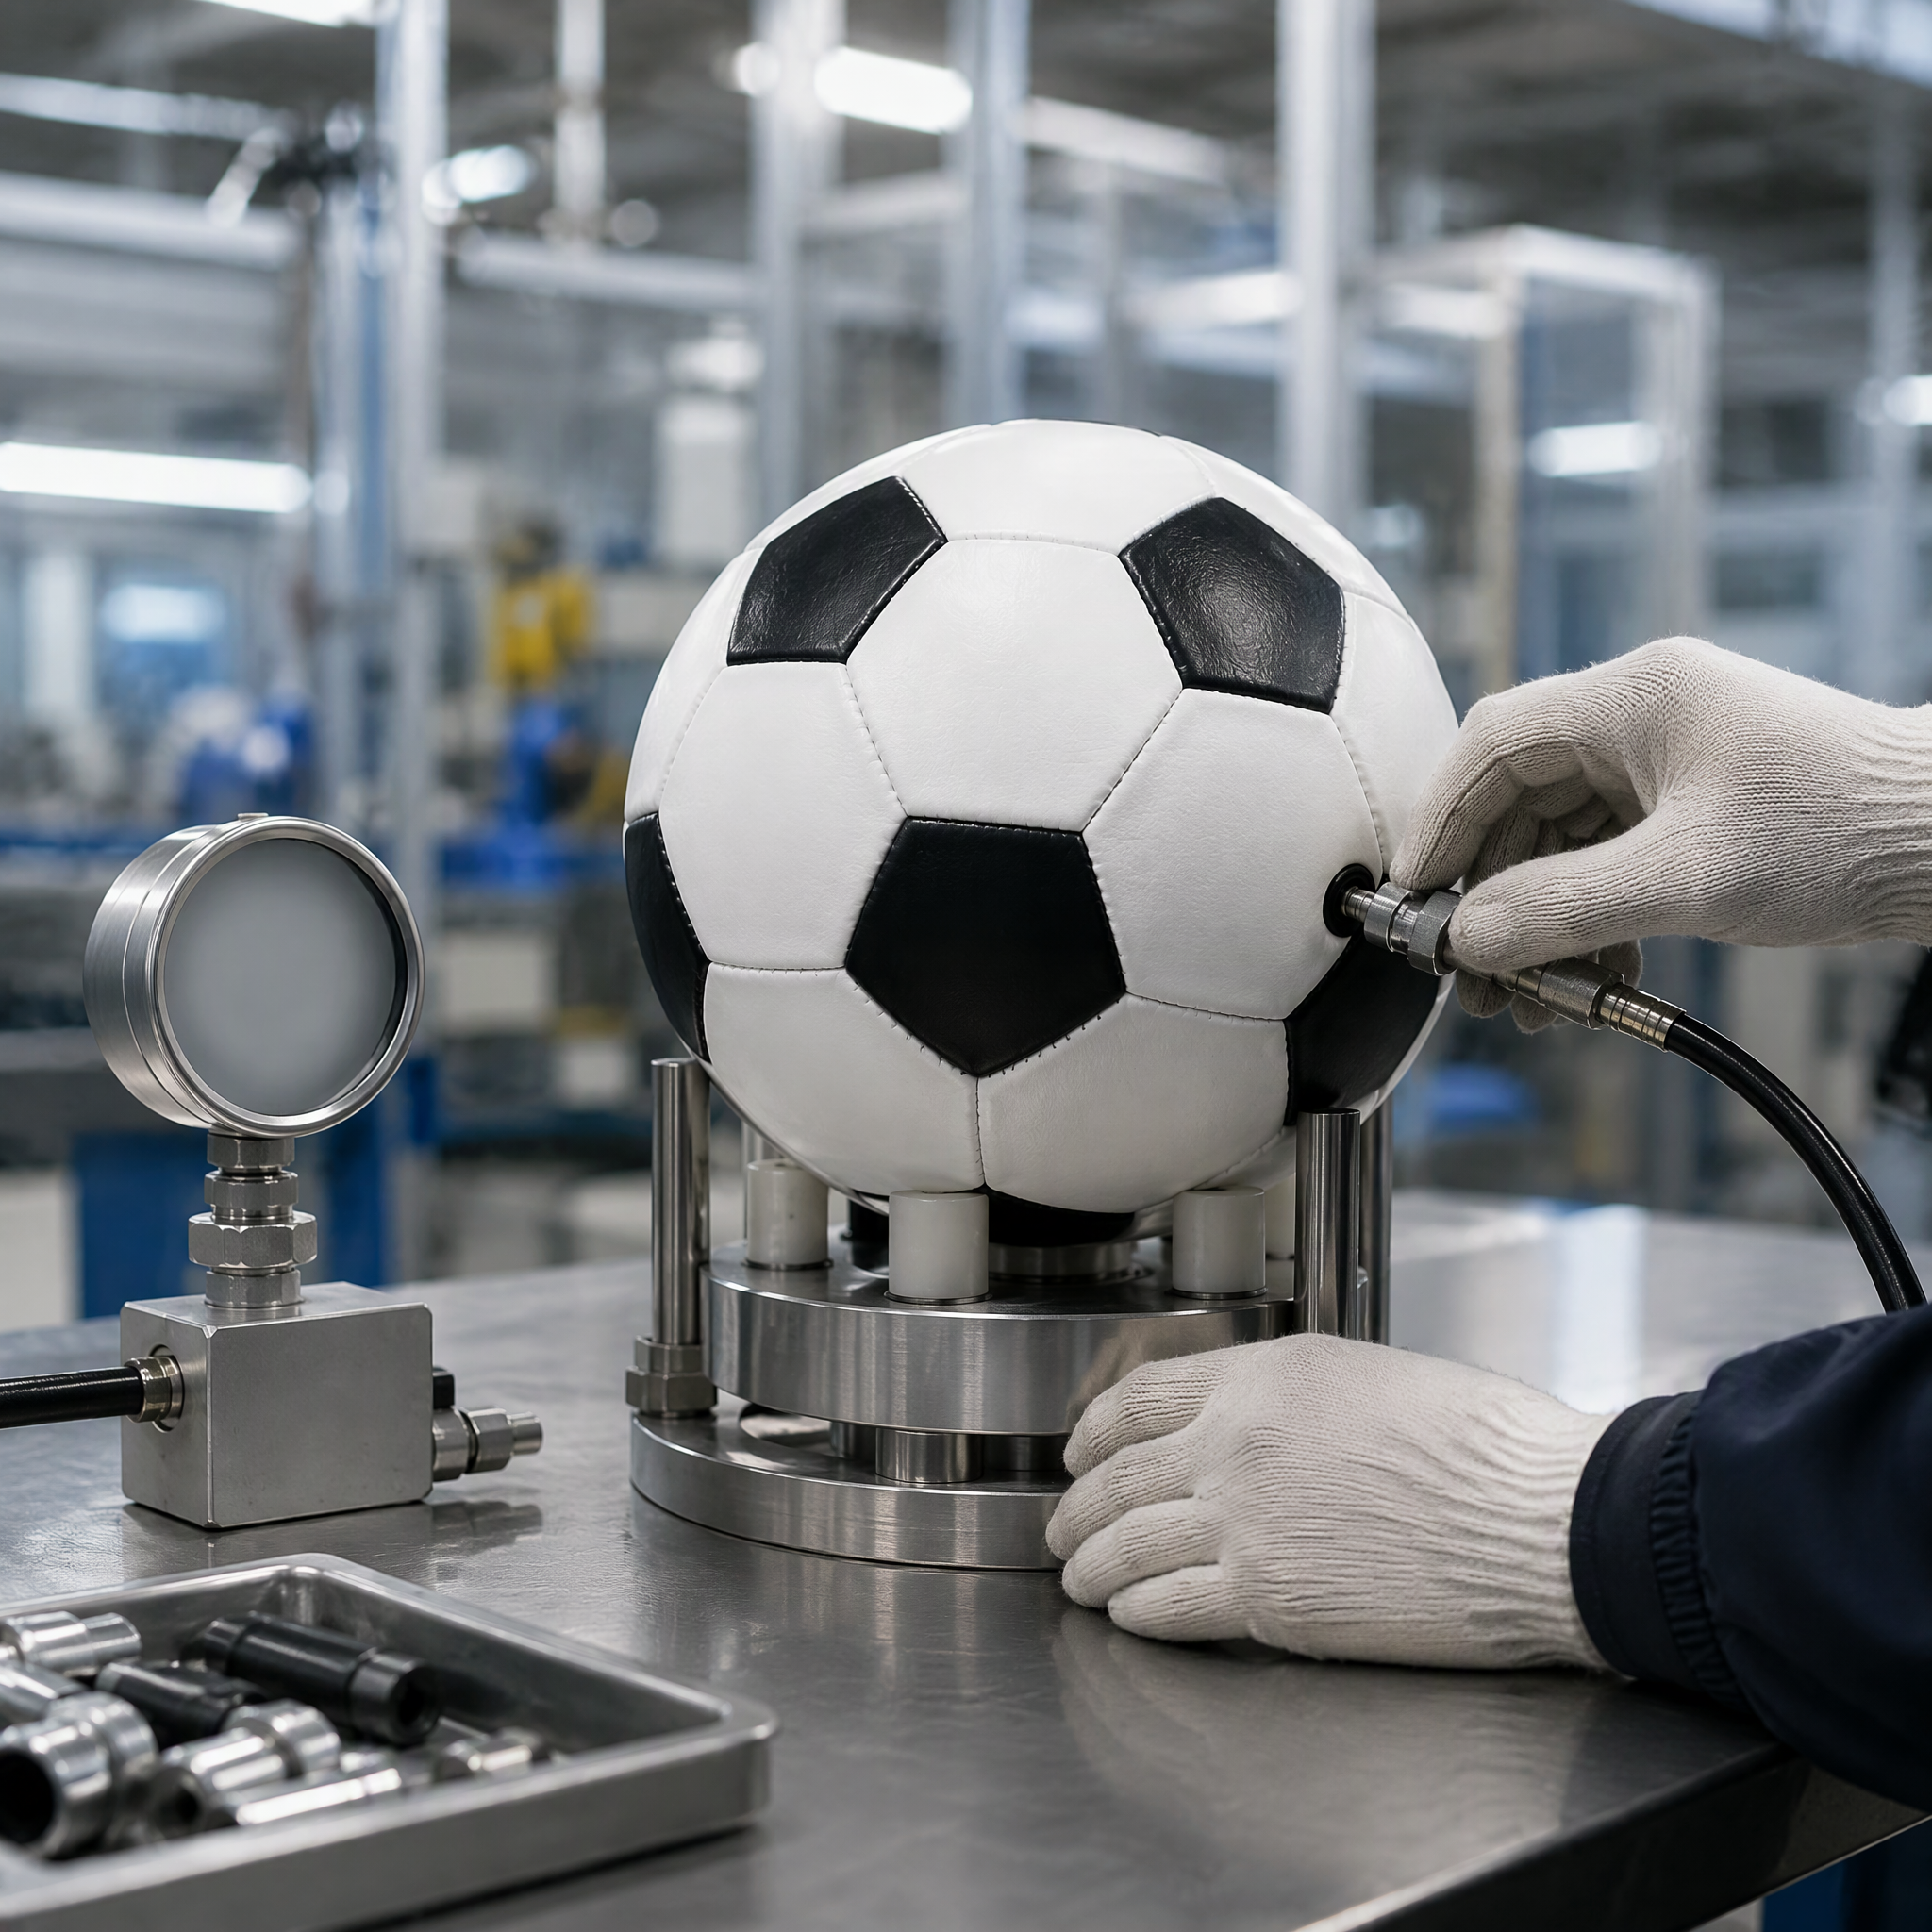
Test ved et tryk over det godkendte interval kan skjule en svag tætning eller skabe unødigt tryk. Brug kalibrerede manometre, og registrer både det indledende tryk og aflæsningen efter holdperioden. Konsekvente metoder er mere nyttige end aggressive tests, som er umulige at genskabe.
En praktisk inspektionssekvens
Ved indkøbskontrol skal ventiler udvælges til stikprøve fra hver komponentparti, og dimensioner, spindeloverflade og hårdhed skal kontrolleres mod den godkendte reference. Under montage skal ventilstillingen kontrolleres, inden dækslen lukkes. Efter opblæsning skal der lyttes og føles omkring ventilområdet for umiddelbar utæthed, og bolden skal derefter holdes i en defineret tid. En trykfaldstest skal kombineres med nedsænkningstest eller løsnings-test, når produktspecifikationen tillader det.
For at vurdere fodboldventilens ydeevne under brugsforhold gentages opblæsning og afladning på en kontrolleret prøve. Der registreres, om nålen træder ind jævnt, om spindlen forbliver centreret og om luft slipper ud, når nålen fjernes. Dette er især nyttigt for produkter, der leveres til akademier, lejeprogrammer eller skoler, hvor samme bold måske bliver opblæst mange gange.
Kontrolforanstaltninger for eksport og gentagne ordrer
Forsendelse kan afsløre svagheder, som ikke var synlige på fabrikken. Ændringer i temperatur, containertyk og lange lagertider kan påvirke luftbevaringsevnen. Eksportkøbere bør anmode om præ-afsendelsesprøver fra den faktiske parti – ikke kun en udviklingsprøve. Dokumentér ventilleverandøren, komponentbatchen, inspektionsdatoen, manometerkalibreringen og testresultatet.
Når en gentagen ordre placeres, skal den nuværende fodboldventils ydeevne sammenlignes med den godkendte referenceværdi fra den første ordre. Undlad at erstatte en ventil med en visuelt lignende uden skriftlig godkendelse. Hvis en komponent bliver utilgængelig, anmod om en ny valideringsprøve og gentag luftbevaringstesten. En kontrolleret ændring er hurtigere og sikrere end at løse en kundeklage, efter at tusindvis af bolde allerede er i distribution.
Spørgsmål, du skal stille en leverandør
- Hvilke kombinationer af ventiler og blæser er blevet valideret sammen?
- Hvilket tryk og hvilken holdtid anvendes ved den endelige inspektion?
- Hvordan kalibreres manometre, og hvor ofte kontrolleres de?
- Hvilken tolerance er tilladt for ventilposition og stangtilstand?
- Kan fabrikken spore et ventilproblem til en komponentparti?
Konklusion
Stærk fodboldventilpræstation skyldes et kontrolleret system, ikke blot en enkelt lækkagetest. Definér komponenten, match den til blæren, standardiser indføring og limning, og verificér luftbevaring under betingelser for gentagen brug. Med klare optegnelser og ændringskontrol kan købere beskytte produktets pålidelighed ved eksport og fremtidige ordrer. Behandl fodboldventilpræstation som en målelig produktionsspecifikation, og en lille komponent vil understøtte en langt stærkere produktlinje.