 EN
カスタム バスケットボール カラーマッチングガイド
カスタムバスケットボールのカラーマッチングは、デジタルロゴを工場に送付するだけでは実現できません。同じ色でも、PU、ゴム、フォーム裏打ちフィルム、インク、包装用段ボールなど、使用素材によって見え方が異なり、照明条件によっても色の知覚が変わります。B2B向けプライベートラベルプログラムにおいては、単にサンプルで近似色を見つけることではなく、パネル間・ロット間・将来的な再注文時にも工場が再現可能な、文書化されたカラースタンダードを確立することが目的です。
適切なカラーマッチング基準から始めましょう
可能な限り、現在の実物のパントーン(Pantone)またはブランド標準色をご提供ください。デジタル色値はデザイン作業には有用ですが、モニターの表示差異があるため、実物の色見本に代わるものではありません。対象がコーティング済み・ノンコーティング・テキスタイル用・あるいはカスタムの色標準であるかを必ずご確認ください。色見本は清潔な状態で、明確に識別され、直射日光や熱から離れた場所に保管してください。
色の役割を明確にお伝えください。バスケットボールのロゴ、ボール表面のベースカラー、印刷されたストライプ、段ボール箱などでは、使用される素材が異なり、それにより色合わせの方法も変わります。バイヤー様には、どの部位の色が特に重要であるか、またわずかで制御された範囲内の視覚的差異が許容されるかどうかを明示していただく必要があります。承認フローが明確であれば、カスタムバスケットボールの色合わせはよりスムーズになります。
なぜ基材(サブストレート)によってカスタムバスケットボールの色合わせが変わるのか
色は、表面の質感、光沢、不透明度、素材の厚みによって影響を受けます。マットな合成皮革は、光を吸収・散乱する様子が、光沢のあるゴム製カバーとは異なります。暗い裏地を使うと、印刷された色がより深みを帯びて見える一方、白い裏地だと明るさが増すことがあります。また、フォーム層や接着剤層も、フィルム内での光の透過に影響を与えます。
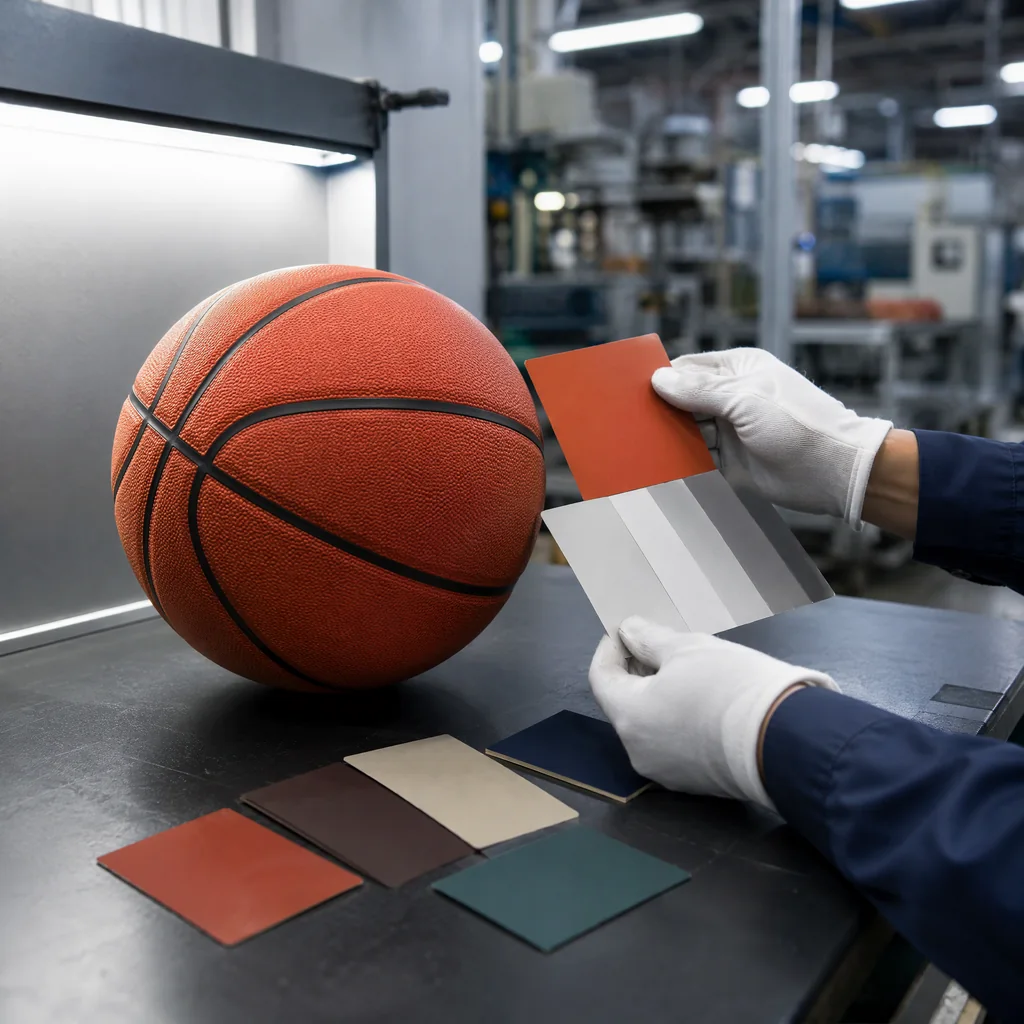
サプライヤーに対し、実際のカバーマテリアルで試作(ストライクオフ)を行うよう依頼してください。単なる紙サンプルでの色確認を承認し、それがバスケットボールへそのまま転写されると想定しないでください。デザインで複数のベースカラーを用いる場合は、それぞれのカラーについて別々の素材見本(スウォッチ)を作成してください。各スウォッチには、使用インクまたはコーティングの詳細、硬化日、製造方法を明記してください。この基材チェックにより、カスタムバスケットボールの色合わせが、顧客が実際に目にする表面に正確に紐づけられます。
厳密に管理されたカスタムバスケットボールの色合わせ承認手順を構築する
デジタルアートワークの校正稿
まず、デジタル校正でスペル、ロゴの比率、カラーネーム、配置を確認してください。この工程は、アートワークの正確性を確認するものであり、最終的な色の承認ではありません。ファイルのバージョンを明記し、承認記録を保管してください。
実物のカラーストライクオフ
次に、合意済みの照明条件下で、生産用基材上の色を検査します。ストライクオフを、複数の角度から実物の基準見本と比較してください。光沢、質感、周囲の色が色の知覚に与える影響も確認してください。結果が不適切な場合は、インク、顔料、コーティング、またはベース素材を調整したうえで、フルサンプルを作成してください。
完成したバスケットボールのサンプル
最終サンプルでは、曲率、ステッチ、膨張、表面処理によって生じる色の変化が明らかになります。顧客が実際に使用するのと同じ方向で、かつ複数の光源下で色を確認してください。平らな布見本では一致している色でも、縫い目部分や丸みを帯びたパネル上では不均一に見えることがあります。完成サンプルには識別番号を付与し、これを基準サンプルとして保管してください。この完成サンプルによる確認は、カスタムバスケットボールの色合わせにおいて不可欠な工程です。なぜなら、組み立て後のボールそのものが実際の承認対象面となるからです。
カスタムバスケットボールの色合わせ:照明と測定
正式な承認には、中立的で均一な照明環境を用いてください。昼光、クールホワイト、暖色系の小売店用照明では、色の印象が異なる場合があります。注文が色感に特に敏感な場合は、デルタEなどの機器測定値の提出を依頼しても構いませんが、測定値を視覚評価の代わりとは見なさないでください。測定機器は事前にキャリブレーション済みである必要があり、測定位置は実際の印刷面を正確に反映しているものでなければなりません。
光源、角度、基材、許容範囲を記録する。カスタムバスケットボールの色合わせを複数のチームで判断する場合、個別の写真ではなく、同一の実物標準品を回覧する。単一の管理された基準により、工場・バイヤー・倉庫がそれぞれ異なるバージョンを目指すことを防ぐ。
製造ばらつきの管理
色は、顔料のロット、インクの粘度、スクリーンの状態、印刷圧力、硬化温度、表面処理などの要因で変化する可能性がある。工場では初回生産品の検査を行い、各色について生産サンプル(スウォッチ)を保管する必要がある。ライン内検査では、同一の照明下でパネルを比較し、最終検査では組み立て後のボール本体で色を確認する。
不適合色ロットについては、サプライヤーに混ぜて出荷するのではなく、別々に仕分けするよう依頼してください。わずかな色差が商業的に許容される場合でも、あらかじめその許容範囲を明確に定義しておいてください。再加工(リワーク)はカバーに損傷を与える可能性があるため、明確な不合格判定基準を設ける方が、何度も手直しを繰り返すより安全です。すべての判断を文書化することで、バスケットボールのカスタムカラー合わせを記憶に頼らず、再現可能なプロセスにできます。
再注文時のカスタムバスケットボールカラー合わせの計画
発注書には、カラーコード、アートワークのバージョン、基材仕様、およびマスターサンプルの写真を必ず記載してください。別の工場を追加する場合は、実物の参照サンプルを送付し、新たにストライクオフ(試作サンプル)の提出を義務付けてください。パンターン(Pantone)の名称のみで、機器や素材の違いを超えて完全に同一の色が出ることを想定しないでください。
再注文のたびに色を確認してください。原材料や機械の変化により、色が変わる可能性があります。基準となるサンプルは適切に保管し、退色や汚損が生じた場合は交換してください。承認済みの許容差(偏差)については記録を残し、後続のバイヤーが意図的なデザイン選択を欠陥と誤解しないよう配慮します。こうした記録により、複数の工場やシーズンにわたってカスタムバスケットボールの色合わせを一貫して維持できます。
まとめ
カスタムバスケットボールの色合わせが成功するには、実物の基準色から素材への試し染め(ストライクオフ)、完成サンプル、量産時の検査、再注文時の記録へと、管理されたプロセスを確立することが不可欠です。量産開始前に、照明条件、使用素材、許容差の範囲、および承認権限者を明確に定義してください。耐久性のある色の基準があれば、B2Bバイヤーはブランドアイデンティティを守り、参加者それぞれが「同じ色」という言葉を異なる意味で解釈することによって生じる高コストな紛争を回避できます。