 EN
サッカー ボールの品質管理:工場向けチェックリスト
サッカーボールの品質管理に試験導入しています 最初のパネルが裁断される前から始まります。信頼性の高い品質管理プログラムでは、製品仕様書、承認済みサンプル、素材記録、生産管理、試験、最終検査が一貫して連携しています。B2Bバイヤーにとって、このアプローチは、カタログでは問題なさそうに見えるものの、実際の発注ロット全体で性能が安定しないという、よくある課題を未然に防ぐのに役立ちます。
工場によって使用する機器や内部手順は異なるため、バイヤーの サッカーボールの品質管理に試験導入しています チェックリストは、測定可能な要件とその証拠に焦点を当てるべきです。目的は、承認済みのすべての製品が意図した仕様を満たしていることを確認し、仕様からの逸脱を早期に発見することです。明確なサッカーボール品質管理計画は、調達チームにとって共通の参照基準となり、再現可能なサッカーボール品質管理手法を確立します。
1. 製品仕様の確認
サイズ、使用予定の競技面、構造方式、表皮材質、ボール内部の空気保持部(ブレダー)、裏地、バルブ、色、グラフィック(デザイン)、包装などを含む、書面による仕様書から着手します。許容される物理的公差および外観上の品質基準も明記してください。サッカーボールの品質管理において、「プレミアム」「プロフェッショナルな感触」「耐久性」などの表現はマーケティングには有効ですが、工場での品質管理には不十分です。サッカーボール品質管理計画には、実際に目で見て判断できる明確な合格基準が必要です。
仕様書には、サッカーボールの品質管理試験条件を明記する必要があります。本サッカーボール品質管理セクションでは、検査の基準を定義しています。反発性、空気保持性、周囲長、重量、球形度は、温度・気圧・調湿時間の影響を受ける品質管理項目です。購入者と工場で検査方法が異なる場合、結果に差異が生じる可能性があります。量産開始前に、検査方法、サンプル数、合格判定基準について合意してください。
2.資材の入荷検査
入荷検査は、不均一な部品が生産ラインに混入することを防ぐ役割を果たします。サッカーボールの品質管理においては、合成皮革ロールの色調、厚さ、表面質感、コーティングの均一性、目視による損傷の有無を確認します。このサッカーボール品質管理の検査は、対象資材のロット番号と紐づけて実施すべきです。また、フォームおよび布地裏地については、単位面積当たりの重量、接着状態、剥離の有無を確認します。糸、接着剤、インク、バルブ、ボール内部の空気袋(ブレダー)についても、調達仕様書とのトレーサビリティを確保する必要があります。
カラーアプローバルは、ブランドプログラムにおけるサッカーボールの品質管理ポイントです。制御された照明条件下で、生産用素材を承認済みの実物標準と比較します。デジタル色データファイルでは、凹凸のあるカバーや完成後の曲面形状のボールを完全に再現できません。このサッカーボールの品質管理チェック結果は、ロットファイルに記録してください。
素材検査記録には、各生産ロットで使用されたロット番号を明記する必要があります。このトレーサビリティは、 サッカーボールの品質管理に試験導入しています の核となる要素であり、苦情発生時に製品全体を均質な一括量として扱うのではなく、原因を特定して調査できるように支援します。
3.裁断およびパネル準備の管理
パネルの裁断は、ボールの対称性、縫い目(シーム)の位置合わせ、最終的な球形度に影響を与えます。 サッカーボールの品質管理に試験導入しています では、このサッカーボールの品質管理レビューにおいて、裁断端面の形状が滑らかであることを確認し、使用している裁断金型が承認済み設計と一致しているかを検証します。パネル形状にわずかなばらつきがあるだけでも、縫製または接着後の張力分布に不均一が生じる可能性があります。
印刷パネルの場合、サッカーボールの品質管理の一環として、アートワークの位置、位置合わせ(レジストレーション)、色の被覆率、および擦過傷を確認します。その結果は製造記録とともに保管してください。凹凸加工またはラミネート加工された素材では、繊維方向と裏地を確認します。組立前に不良品のパネルは別に分けてください。これらは実践的なサッカーボール品質管理の措置です。
4.組立・構造工程の監視
ステッチング中は、サッカーボールの品質管理において、縫い代幅、ステッチ密度、糸の張力、糸の固定状態、およびパネルの位置合わせを確認します。緩んだステッチ、飛ばされたステッチ、糸の端が露出している状態、縫い目の深さが不均一であることは、異常の兆候です。作業者は定められた手順と適切な治具を用いて作業を行い、ボールを閉じる際にブレーダーや裏地が歪まないように注意する必要があります。このサッカーボール品質管理の工程は、ロット単位で記録する必要があります。
熱圧着工程では、パネルの清掃、接着剤またはフィルムの配置、加熱条件、圧力、冷却を品質管理で確認します。完成した縫い目は連続的で、浮き上がり、気泡、しわ、目に見える異物汚染などが生じてはなりません。カバーマテリアル、デザイン(印刷)、または注文色が変更された際には、この品質管理チェックを再実施します。
最終閉じ工程の前に、ブレッダーの取り付け状態を確認します。この サッカーボールの品質管理に試験導入しています 点は重要です。バルブは中央に正確に位置し、しっかりと固定されている必要があります。また、ブレッダーはシェル内部でねじれてはなりません。バルブの位置が不適切だと外観に影響を与えるほか、ユーザーによる空気入れが困難になる場合があります。
5.形状および物理的特性の検査
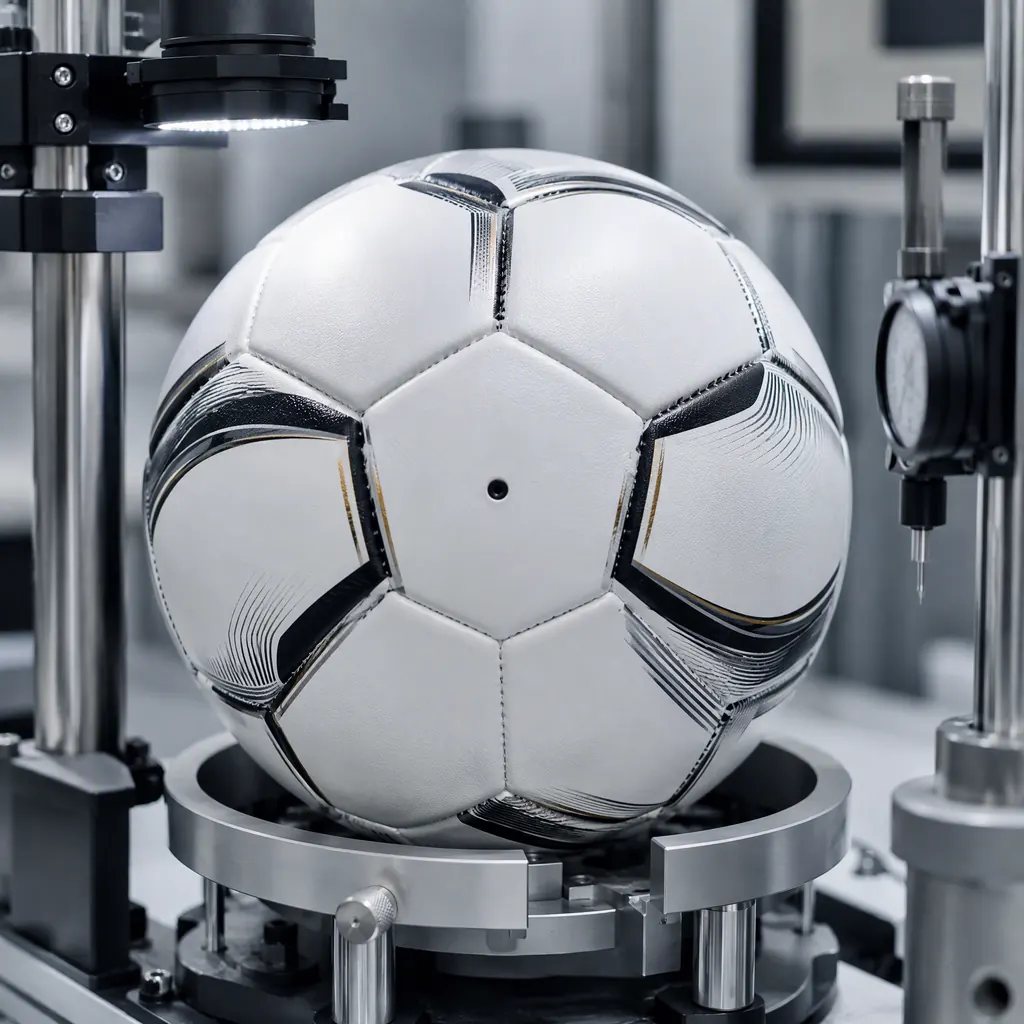
球の真円度および周囲長は品質管理のチェック項目です。複数の方向から測定を行い、その結果は品質管理記録に残します。適切な治具上でボールを検査し、平らな部分(フラットスポット)、膨らみ、パネル段差、張りの不均一などの異常を確認します。
重量は、校正済みの計量器を用いて測定し、ボールは合意された状態で調整(コンディショニング)した上で行う必要があります。この一環として サッカーボールの品質管理に試験導入しています 、サッカーボールの品質管理におけるこの検査項目では、結果を曖昧な期待値と比較するのではなく、許容差範囲内かどうかを確認します。また、空気を入れた後のカバー表面に過度なシワ、光沢の不均一、傷、異物付着、その他の目立つ欠陥がないかも併せて確認します。
試験用サンプルは合意された空気圧で空気を入れ、形状および触感の評価に先立ち、十分な安定時間(セッティングタイム)を確保します。このサッカーボールの品質管理手順は、特に異なるブレダー材質や構造方式を比較する際に重要です。
6.性能検査を実施する
性能試験も、 サッカーボールの品質管理に試験導入しています このサッカーボールの品質管理工程は、その使用目的を反映する必要があります。反発性や感触は適切な床面で評価し、防水性の確認は屋外用モデルに特に重要です。硬質地面向けのトレーニング用ボールでは、摩耗性の評価が必要となる場合があります。一方、高級マッチ用ボールでは、飛行安定性やタッチ感に特に注意を払う必要があります。
空気保持性能は、サッカーボールの品質管理において、ブレダー(内球)、バルブ、縫い目などの健全性を把握するための有効な指標です。繰り返しの空気注入・排気によって、静的な目視検査では見落とされがちな問題を明らかにすることができます。接着製品の場合は、事前調湿や繰り返し使用による縫い目開きの有無を確認します。縫製製品の場合は、取り扱い後の糸や縫い目の動きを点検し、その結果をサッカーボールの品質管理記録に記載します。
工場では、サッカーボールの品質管理の一環として、機器の設定、環境条件、試料の識別情報、および試験結果を記録する必要があります。試験方法やトレーサビリティのある試料が不明な結果は、是正措置に関する議論で活用しづらくなります。
7. ブランディングおよび包装の確認
ブランドのアートワークは、サッカーボールの品質管理において後回しにされるものではなく、その一部です。ロゴのサイズ、配置、スペル、色、向き、印刷の密着性を確認してください。また、組立工程でアートワークがずれたり歪んだりすることがあるため、縫い目付近のパネルも点検します。原産地表示、お手入れ方法、バーコード、段ボール箱のラベルが発注書と一致しているかも確認してください。
包装は、輸送中にボールの形状および表面仕上げを保護する必要があります。包装も品質管理対象に含めてください。 サッカーボールの品質管理に試験導入しています 検査:このサッカーボールの品質管理工程では、製品および出荷ルートに応じて、個別バッグ、段ボール箱、仕切り板、パレットそれぞれを確認する必要があります。ボールが平置きで出荷される場合、包装によって永久的なシワが生じないことを確認してください。量産開始前に問題を特定するには、実際の包装サンプルを用いた検証が有効です。
8. 最終検査を実施する
最終検査には、文書類の確認、抜取検査、外観検査、寸法測定、機能検査を組み合わせる必要があります。抜取検査の計画は、検査開始前にあらかじめ合意しておくべきです。また、重大欠陥、主要欠陥、および外観上の軽微な不具合を明確に区別し、判断基準を統一することが重要です。この最終サッカーボール品質管理検査は、承認済み仕様書を基準とします。
検査担当者は、量産品を封印済みの基準サンプルおよび最新の承認済みアートワークと照合する必要があります。サッカーボールの品質管理報告書では、「品質が悪い」などの漠然としたコメントではなく、欠陥の位置と種類を明確に記録します。ロットが不合格となった場合は、文書化された再加工または選別計画の提出を要請し、修正後の製品をどのように再検査するかを明確に定義します。
9.是正措置の実施とトレーサビリティの維持
優れた品質管理システムは、発生した欠陥から学びます。問題が発生した際には、サプライヤーが原因を特定し、影響を受けた製品を隔離・処置し、工程を是正してその効果を確認する必要があります。バイヤーは、検査報告書、資材記録、サンプル承認書、試験データ、出荷関連資料などを保管します。こうした記録は、今後の継続発注の根拠となり、サプライヤーとの協議をより客観的かつ建設的に進めることを可能にします。
また、スタイル別、工場ライン別、素材ロット別、生産期間別に品質の傾向を確認することも有効です。縫製不良、色ムラ、バルブの不具合、梱包時の損傷などが繰り返し発生する場合、個々の出荷品が基本的な検査を通過していたとしても、何らかの工程上の課題が存在している可能性があります。 サッカーボールの品質管理に試験導入しています 点検。
サッカーボールの品質管理においては、サプライヤーとの打ち合わせ時に、承認済みおよび不承認のサンプルを併せてレビューする必要があります。素材のばらつき、作業員による取り扱い、設備の設定、印刷図柄の管理、梱包方法などについて議論します。是正措置は、単なる一時的な対応ではなく、工程そのものを改善し、その後の効果検証を含むものであるほど、より確実な効果を発揮します。これにより、今後の注文品の品質確保と、サプライヤーの継続的な能力向上を両立できます。
まとめ
サッカーボールの品質管理は、明確な仕様設定、素材の厳格な管理、 disciplined な組立工程、物理的計測、使用に即した試験、丁寧な包装、記録された最終検査――といった、一連の品質チェックを文書化したチェーンとして実施するのが最も効果的です。B2Bのバイヤーが生産のすべての判断を自ら検査する必要はありませんが、工場が承認済みの品質を再現できるという証拠は不可欠です。実用的なチェックリストを活用すれば、品質は単なる約束ではなく、レビュー・改善可能なプロセスへと変わります。